




Aluminia biletaĵa gisado: Nia fabriko adoptas egalnivelan densanvarmosupra gisado
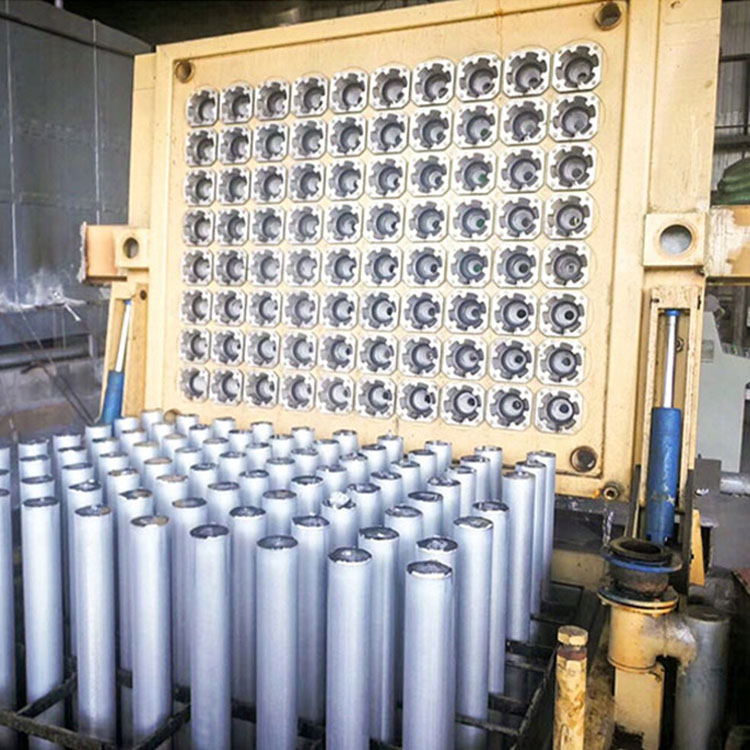
Normoj antaŭ gisado
1. La talka pulvorodevas esti glata kaj forta dum farado de ŝimoj;
2.La ŝuntplato, lavi,kaj la enfermaĵo devas esti kovrita per maldika tavolo detalka esenco, neniu eksponita fero, lagrafita ringokaj la adaptila plato estu glatigita per koto miksita kun talko kaj ŝaĵograso, kaj la kanalo tra kiu pasas la unuforma aluminia likvaĵo devas esti tenata pura kaj seka
3. Laceramika filtrilodevas esti kompleta kaj senmanka, kaj ne estas interspaco ĉe la kuniĝo kun la lavmaŝino, kaj ĝi estas anstataŭigita ĉiufoje kiam la forno estas fandita, kaj bakita per fajro ĝis malhelruĝa;
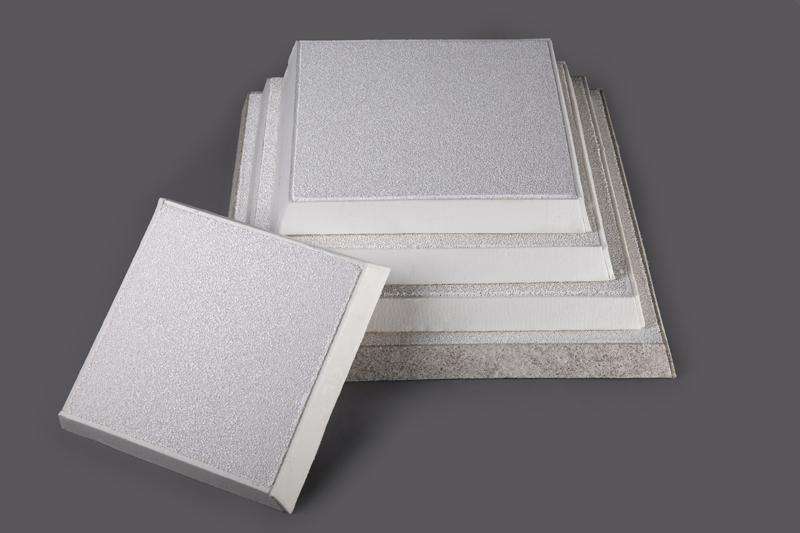
4. La kapo de la orbriko devas esti sekigita kaj la gistablo platigita, la bazo kaj lakristaligilodevus esti konvene kunordigita, la fenomeno de akvoreveno ne estas permesita, kaj la dratŝnuro de la startaparato devas esti malstreĉita;
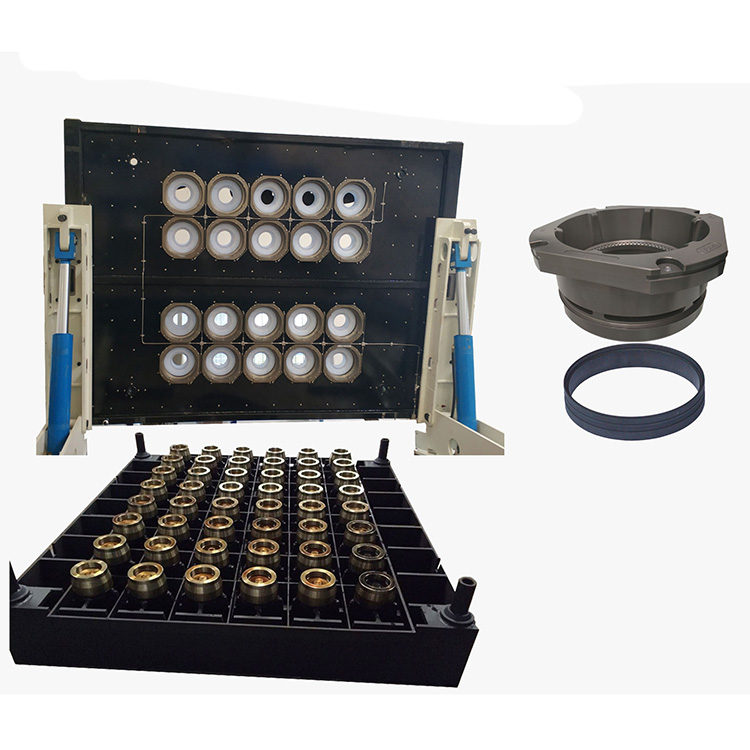
5. La ingota kapo leviĝas al la komenca pozicio (50mm kaj pli la stangota ingota kapo estas 4mm de la malsupra fino de la grafita ringo 4mm kaj 150mm sub la stango 0~4mm);
6. Instalu la startpordegplaton kaj kontrolu ĉu la supra kaj malsupra formoj de la gisadmaŝino estas normalaj;
7. Kontrolu la staton de la eniraj kaj eliraj pumpiloj;
8. Malfermu la drenan valvon kaj malfermu la malvarmakvan turon;
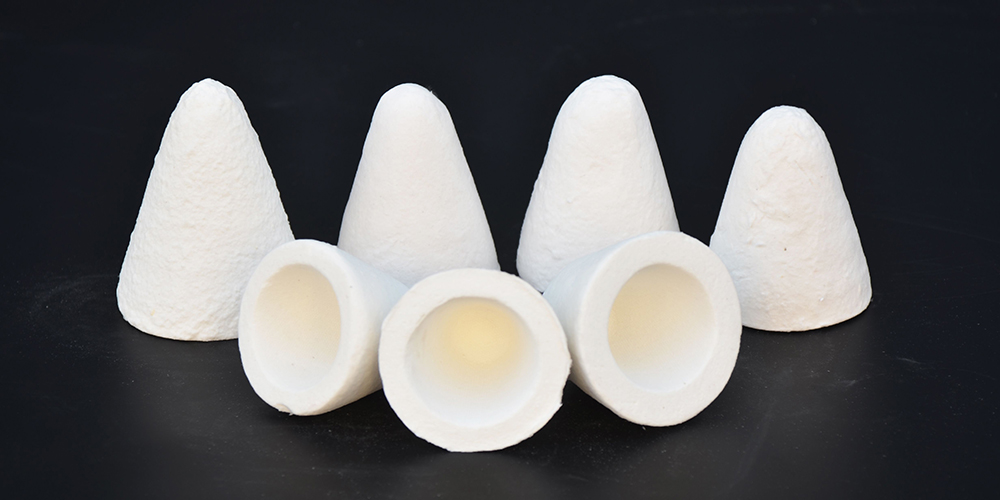
Ŝtopilo el aluminio silikato, konusa ŝtopilo por haltigi fornon, fandita aluminio
9. Ŝaltu la akvopumpilon kaj ĝustigu ĝin al la volumeno de la gisa akvo;
SEGILKLINGO SUR TIRILO POR SEGILI ALUMINIAN PROFILON
10. Konfirmu, ke akvo ne eniras la kapon de la ingoto;
11. Preparu sufiĉe da ŝtopiloj, veldstangoj, feraj stekoj kaj aliaj respondaj iloj kaj materialoj
Afiŝtempo: 9-a de februaro 2023